
























 О нас
 Сервис
 Запчасти
 Лизинг
 Контакты
OTURN
CV8080

OTURN
CV8080
SHANGHAI OTURN MACHINERY CO., LTD. — ваш надежный производитель специализированного оборудования.
Основные отрасли, для которых предназначены наши машины и производственные линии, включают в себя различные промышленные клапаны, фитинги, фланцы, детали строительной техники, энергетику, судостроение, пресс-формы и другие отрасли. Профессиональная команда проектировщиков производственных линий по изготовлению клапанов, от создания сборочной линии литья до механической обработки, тестирования и сварки различных типов промышленных клапанов, обладает богатым опытом работы на рынке и множеством успешных проектов.

Назначение
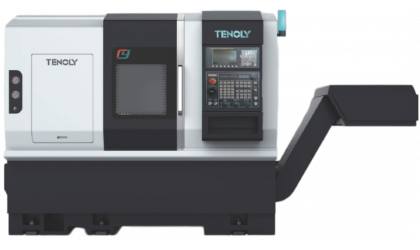
OTURN CV8080 — это промышленный вертикально-токарный станок с ЧПУ, который создан для обработки крупногабаритных деталей из чугуна, стали, нержавейки и цветных сплавов. Его прямое назначение — черновое и чистовое точение, растачивание, подрезка торцов, проточка канавок и нарезание резьбы на заготовках весом до нескольких тонн. Заготовка ставится на планшайбу, резец подводится сверху или сбоку — так снимают до 8–10 мм припуска за проход, а финиш выходит с допуском IT6–IT7. Станок берут на участки, где нужна стабильная геометрия на партиях от единичных деталей до серий: фланцы, шестерни, шкивы, корпуса редукторов, кольца подшипников, детали гидроцилиндров.
Преимущества
Тяжёлый шпиндель на выхаживание. Диаметр переднего подшипника 260 мм — это запас жёсткости на режимах резания, где обычные станки начинают вибрировать. Диапазон 20–800 об/мин с двигателем AC37 кВт позволяет вести обработку на низких оборотах с большим крутящим моментом: точить поковку из 40Х на 50 об/мин с подачей 0,5 мм/об — шпиндель держит нагрузку без просадки. Патрон на 610 мм (A2-11) сажает заготовку жёстко, без люфта в кулачках.
Коробчатые направляющие — никаких компромиссов. Обе оси, X и Z, идут на коробчатых направляющих, а не на качения. Это значит: гасится вибрация от прерывистого резания, не гуляет стол при смещении центра тяжести, не сыплется геометрия после трёх лет работы. Быстрое перемещение 10 м/мин — не рекордное, но для деталей диаметром 800 мм и высотой 800 мм оно оправдано: экономия секунд не даёт выигрыша, а вот стабильность припуска — даёт. Ход по X от -40 до +550 мм, по Z — 800 мм: обрабатываете и внешний контур, и внутреннюю расточку без переустановки резца.
Выбор ЧПУ под свой техпроцесс. SIEMENS 828D или FANUC-OiMate-TF — не «или как повезёт», а две рабочие опции. Под Siemens проще писать циклы для сложных профилей и работать с CAD/CAM на лету. Под Fanuc — надёжность на серийных партиях, где правят программу раз в месяц. Обе системы держат коррекцию инструмента по 8 позициям револьверной головы (32×32 мм цилиндрический резец, 50 мм расточной).
Точность, которую можно измерить. Повторяемость позиционирования по X — 0,0075 мм, по Z — 0,01 мм. Это не «паспортные данные для галочки». Реальная деталь после настройки: биение по торцу не выходит за 0,02 мм на диаметре 600 мм, шероховатость Ra 1,6–0,8 без финишного шлифования. Класс IT6–IT7 подтверждается на контрольных замерах — годные с первого предъявления, без подгонки напильником.
Габариты и вес как гарантия ресурса. 13 800 кг, станина 4000×4200×3500 мм — станок не «гуляет» по бетону. Масса гасит инерцию при реверсе шпинделя, не даёт сдвигаться центровке при смене оснастки. Для цеха с краном 5 тонн — стандартная установка, без усиления фундамента.
Коротко: CV8080 берут, когда нужно точить крупные детали в ноль, без шаманства с вибрациями и переделкой допусков. Станок не про скорость, а про повторяемость: поставил заготовку, нажал «цикл», снял годную деталь.